

Immaginate la cucina di un furgone alla fine di una strada d'accesso polverosa: il coperc...
Casa / Notizia / Novità del settore / cerniere a sgancio rapido: applicazioni, criteri di selezione e guida pratica
La porta di un armadio di un camper inizia a sbattere dopo poche migliaia di chilometri. La serratura di un cancello per il bestiame si allenta nel giro di una settimana. Un pannello di accesso su una protezione della macchina non si chiuderà più a filo. Nella maggior parte di questi casi il perno della cerniera non è il colpevole. La vera causa è che è stata scelta una cerniera a sgancio rapido solo per comodità, senza controllare cosa devono sopravvivere in servizio il perno, la leva e la staffa.
La risposta è breve: le cerniere a sgancio rapido rimangono serrate solo quando il meccanismo di sgancio, la qualità del materiale e le tolleranze di piegatura sono specificati insieme. Allinea questi tre e la parte può funzionare per centinaia di migliaia di cicli. Sbagliateli e nessun serraggio aiuterà, perché l'allentamento è incorporato nella geometria fin dalla prima esecuzione di stampaggio.
Non esiste un design universale a sgancio rapido. Ciascun meccanismo baratta la velocità di funzionamento con la forza di bloccaggio, i costi e la sensibilità alla tolleranza, e la scelta giusta dipende dalla frequenza con cui il giunto viene aperto e dalla quantità di carico che trasporta quando è chiuso.
Come regola generale, citare il conteggio dei cicli sul disegno anziché il nome del meccanismo. Un fornitore che sa che il giunto verrà aperto 200.000 volte specificherà un perno temprato e un foro più stretto senza che gli venga chiesto.
I rendimenti sul campo tendono a raggrupparsi attorno a cinque punti e quattro di essi vengono impostati in fase di disegno anziché in fase di assemblaggio.
Le ante delle cerniere hanno solitamente uno spessore compreso tra 1,2 mm e 4,0 mm. Le sezioni più sottili fanno risparmiare peso e costi, ma riducono la rigidità che mantiene le nocche rotonde sotto carico, motivo per cui le sottili cerniere in acciaio spesso si allentano molto prima di sembrare usurate.
| Materiale fogliare | Spessore abituale | Perno e meccanismo | Vincolo pratico |
|---|---|---|---|
| Acciaio a basso tenore di carbonio laminato a freddo | da 1,5 a 3,0 mm | Perno in acciaio zincato | Costo più basso, ma la qualità della placcatura determina la durata della corrosione |
| Acciaio zincato | da 1,5 a 2,5 mm | Perno zincato o inox | Lo spessore del rivestimento deve essere considerato nella fessura delle nocche |
| Acciaio inossidabile 304 | da 1,2 a 3,0 mm | 304 pin, grado corrispondente | Ritorno elastico più elevato, quindi raggio di curvatura più ampio e maggiore tonnellaggio della pressa |
| 5052 alluminio | da 2,0 a 4,0 mm | Perno in acciaio con antigrippaggio | Leggero e resistente alla corrosione, ma rischia di irritare il foro |
Per il lavaggio, l'uso marino o esterno, il 304 copre la maggior parte dei casi e il 316 vale il premio in cui sono presenti cloruri. Se l'anta è in acciaio, il perno dovrebbe essere ancora inossidabile o di qualità placcata con un peso di rivestimento specificato, perché un perno economico è il modo più veloce per trasformare una buona cerniera in una corrosa.
Due dimensioni causano la maggior parte delle controversie tra disegno e parte finita. Il primo è la posizione del foro rispetto alla piega. Mantenere il centro del foro ad almeno 2,5 volte lo spessore del materiale più il raggio di piegatura interno lontano dalla linea di piegatura. Qualunque cosa più vicina porterà alla formazione di un ovale e nessun argomento di ispezione cambia quella fisica.
Il secondo è lo spazio tra le nocche. Lasciare da 0,2 a 0,3 mm di gioco assiale per giunto sulle parti da verniciare e 0,10 mm su giunti in metallo nudo che non devono vibrare. Il raggio minimo di curvatura interno è pari a circa uno spessore del materiale per l'acciaio dolce e uno spessore e mezzo per l'acciaio inossidabile 304 ricotto; raggi più stretti rischiano di rompersi nella nocca dove il materiale è già stato lavorato più duramente.
Aiuta anche a dire come verrà misurata la planarità. Una dicitura di planarità di 0,3 mm su un'anta da 150 mm significa cose molto diverse su una piastra di superficie e su un impianto di produzione, e la differenza si manifesta come una porta che si chiude sul banco e non sul veicolo.
La maggior parte delle cerniere a sgancio rapido possono essere realizzate come un'anta stampata con due pieghe più un perno e una molla acquistati. Quando il progetto si trasforma in una saldatura a cinque pezzi con un risalto lavorato a macchina, il costo unitario aumenta generalmente dal 40 al 70% e i tempi di consegna raddoppiano, senza alcun guadagno in termini di funzionalità.
Tre abitudini riducono i costi nella fase di attrezzaggio. Formare la nocca dalla foglia anziché saldare un tubo. Utilizzare lo stesso diametro del foro per il perno e le viti di montaggio in modo che la dimensione di una punta o di un punzone li copra entrambi. E mantenete le operazioni secondarie lontane dalle superfici soggette a usura, poiché la sbavatura e la burattatura dopo la placcatura o il rivestimento rimuoveranno esattamente lo strato pagato.
Il volume decide il processo. Al di sopra di circa 50.000 parti all'anno uno stampo progressivo si ammortizza rapidamente. Al di sotto dei 5.000 pezzi, il taglio laser più la piegatura con pressa piegatrice con un semplice dispositivo è quasi sempre più economico, soprattutto per le cerniere con più di una lunghezza di snodo. Un fornitore che gestisce entrambi i percorsi può quotare il crossover onestamente invece di spingere ogni lavoro su uno stampo.
La zincatura da 8 a 12 micron con passivazione trivalente è lo standard per le cerniere in acciaio per interni e la resistenza alla nebbia salina da 96 a 240 ore è realistica a seconda della classe specificata. Il rivestimento a polvere da 60 a 90 micron offre una migliore resistenza agli urti e ai raggi UV, ma deve essere mascherato sulle nocche o le parti devono essere progettate tenendo presente lo spessore extra.
Le parti in acciaio inossidabile necessitano ancora di passivazione dopo il burattamento, poiché il ferro libero incorporato dagli utensili si manifesta come macchie di ruggine entro poche settimane all'aperto. Qualunque sia la finitura scelta, indicare chiaramente quali superfici sono soggette ad usura e devono rimanere non rivestite.
Invia questi punti con il disegno e la maggior parte del avanti e indietro scomparirà prima che il primo campione venga tagliato.
A questo punto di solito sorgono domande materiali e un breve riferimento come scegliere i materiali per le parti stampate in metallo copre la logica di selezione del voto che si trova dietro la tabella sopra.
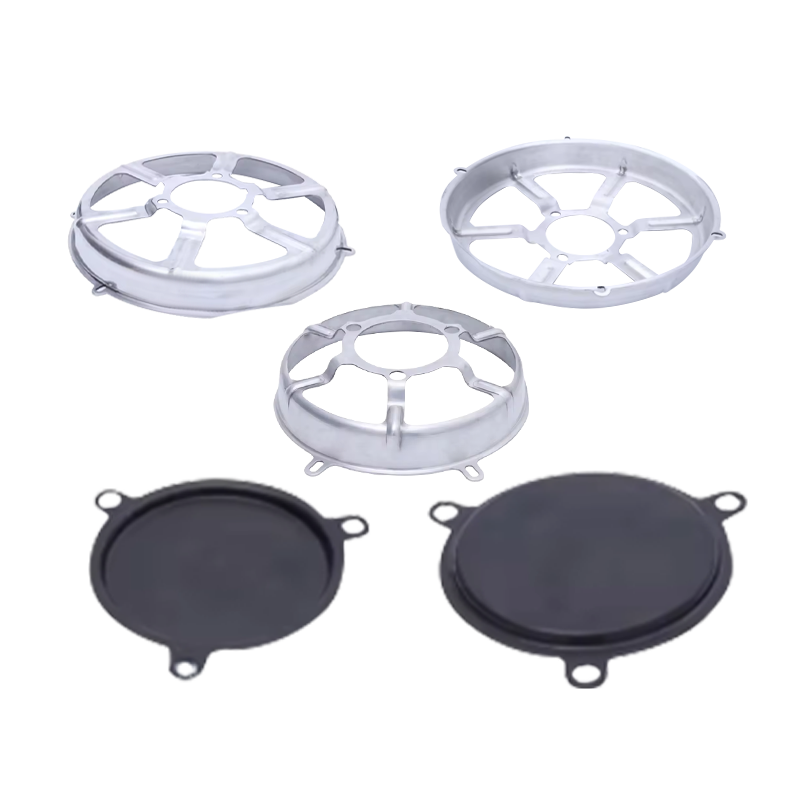
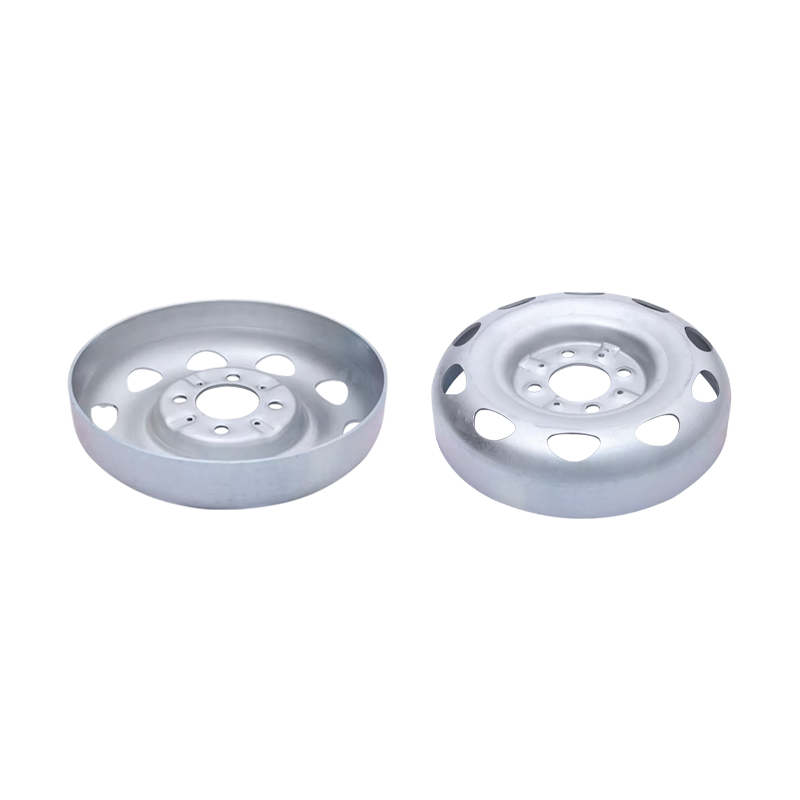
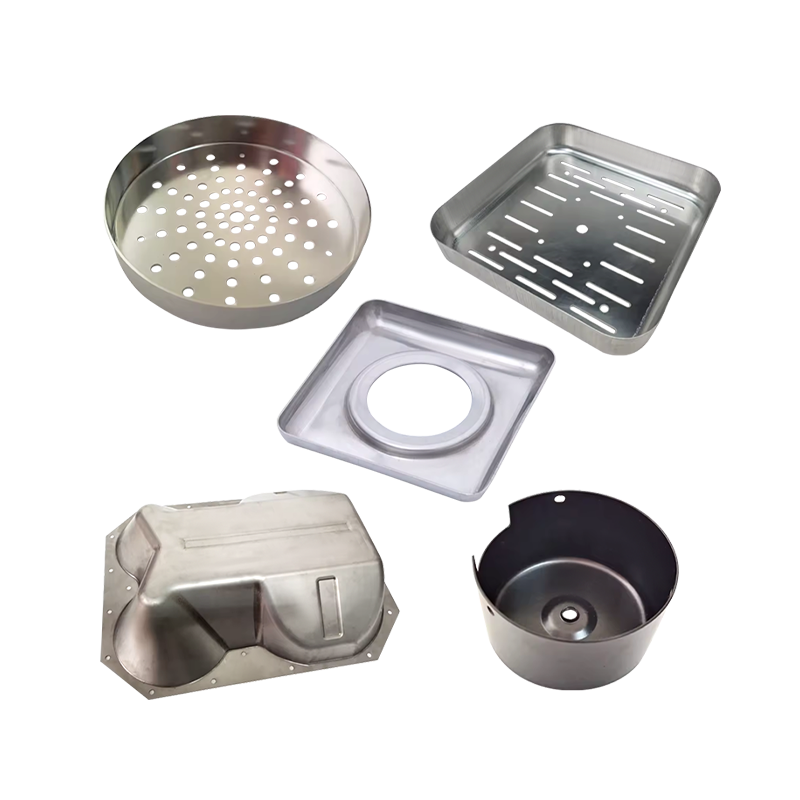
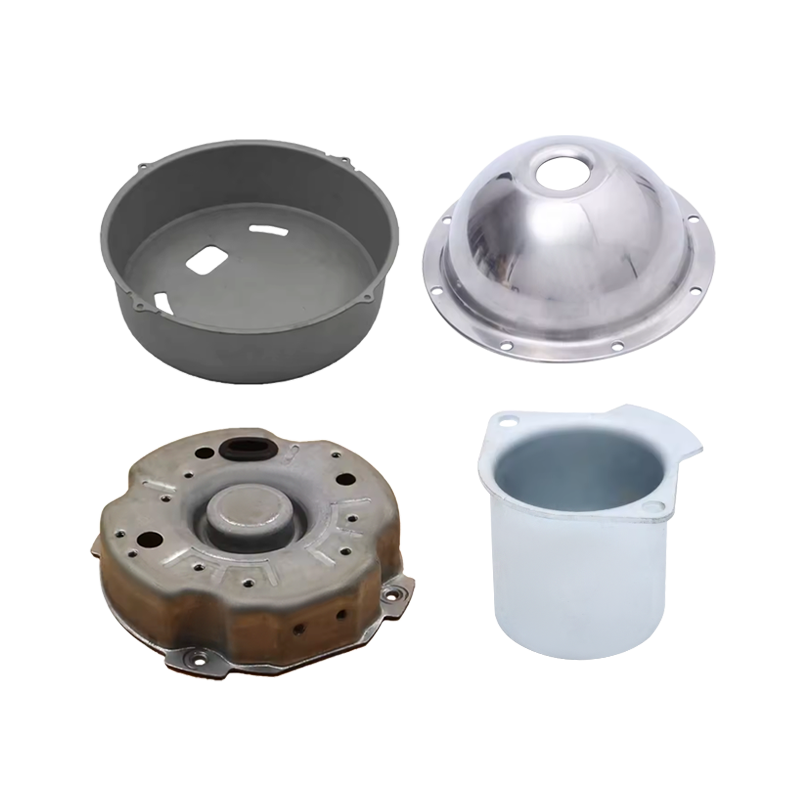
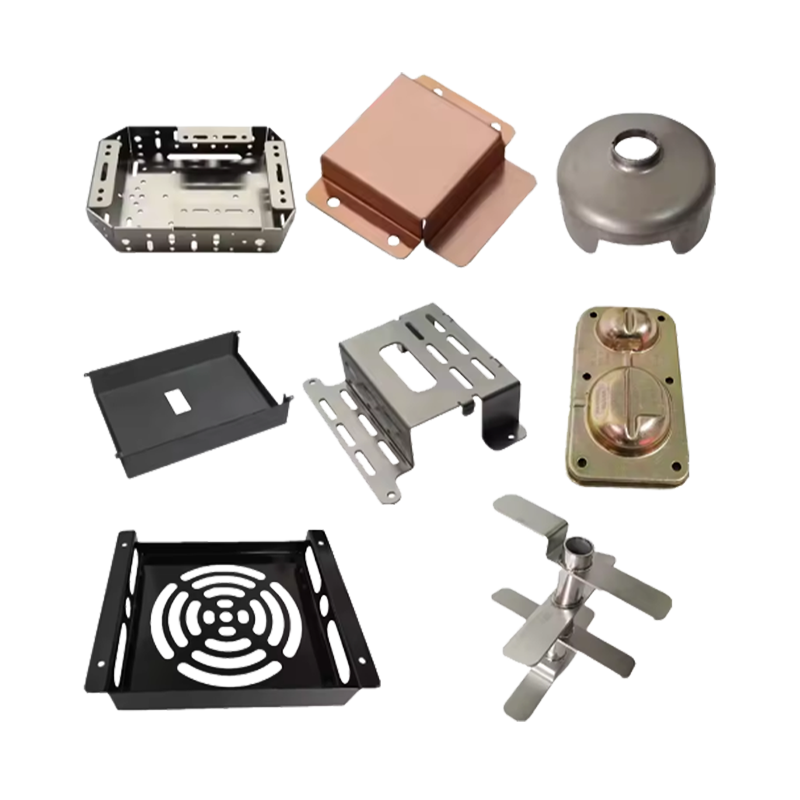
Le cerniere a sgancio rapido rientrano perfettamente nella famiglia della formatura della lamiera: tranciatura, foratura, piegatura, a volte un'estrazione poco profonda per la nocca, quindi placcatura o rivestimento. Ningbo Dasheng Metal Products gestisce l'intera catena internamente, con presse da 4T a 1000T, capacità di stampaggio fino a 1300 x 1000 mm e spessore del materiale di 20 mm, imbutitura profonda fino a 450 mm di profondità e 1000 mm di diametro, oltre a un'officina interna per utensili e certificazione ISO 9001:2015.
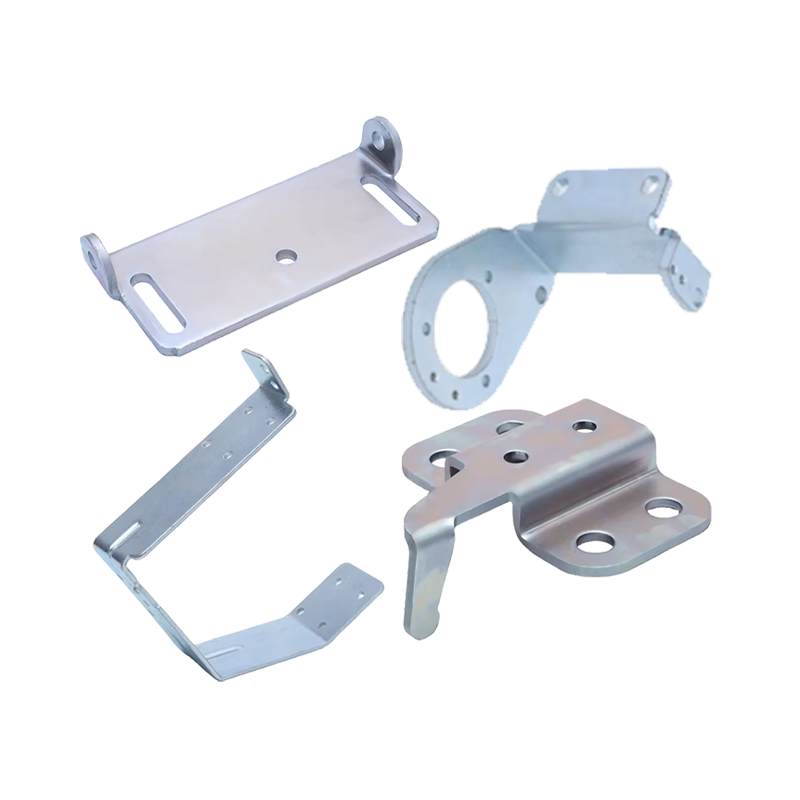
Per le ante delle cerniere ciò significa che un fornitore può quotare il pezzo grezzo, le piegature, la formatura delle articolazioni e la finitura, e mantenere lo spazio delle articolazioni sulla stessa revisione del disegno per tutta la durata. Le parti costruite su disegno o campione rappresentano la normale modalità di lavoro.
 Fabbricazione di lamiere personalizzate e parti metalliche stampate Fornisce la lavorazione personalizzata della lamiera, compresa piegatura, taglio laser e stampaggio di ante di cerniere e tasche stampate, con finiture a disegno. Visualizza il prodotto →
Laddove il progetto necessita di una foglia più pesante o di una tasca stampata per una molla di arresto, la stessa officina esegue lavori di stampaggio ad alta precisione con attrezzature sviluppate internamente, che accorciano il ciclo tra una tolleranza che non regge e una correzione dello stampo.
 Stampaggio metalli e lavorazione di componenti ad alta precisione Componenti stampati personalizzati con sviluppo di attrezzature, presse fino a 1000T, piegatura, saldatura e finitura per parti di cerniere e attrezzature esterne. Visualizza il prodotto →
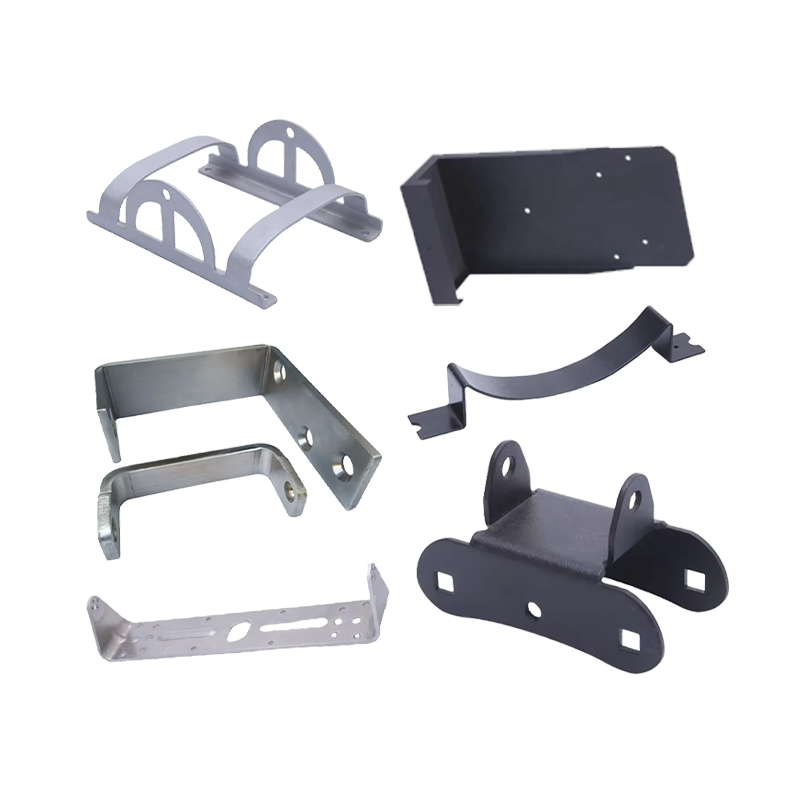
Le cerniere verniciate e le cerniere per attrezzature da esterno di solito necessitano di piegatura, saldatura e verniciatura a polvere in un unico flusso, che viene anche gestito sotto lo stesso tetto.
 Piegatura, stampaggio e verniciatura a polvere di metalli personalizzati Piegatura, punzonatura e stampaggio di lamiere su misura con verniciatura a polvere per cerniere verniciate, telai saldati e alloggiamenti di precisione. Visualizza il prodotto →
Maggiori informazioni sul lato della formatura, inclusi piegatura, taglio laser e telai saldati, sono elencate di seguito parti di piegatura personalizzate .
Una cerniera a sgancio rapido è una parte piccola con un lavoro insolitamente serrato: deve essere posizionata, bloccata, rilasciata a mano e continuare a fare tutte e tre le cose dopo migliaia di cicli. Le specifiche che rendono possibile ciò non sono complicate, ma devono essere scritte, coprendo lo spazio libero sul perno, la distanza del foro dalla curvatura, lo spazio tra le nocche prima del rivestimento e la coppia di materiali per il perno. I disegni che indicano questi quattro valori, insieme al conteggio dei cicli e alle ore di corrosione, generalmente passano dal campione alla produzione senza il terzo ciclo di cambi di utensile che consuma il programma.
Lavello per camper con coperchio: coperture in vetro, ritaglio e suggerimenti per l'approvvigionamento per la costruzione di furgoni
Staffa di montaggio TV per camper: design, materiali e approvvigionamento OEM personalizzato
Sia che tu voglia diventare nostro partner o che tu abbia bisogno della nostra guida professionale o supporto nella selezione dei prodotti e nelle soluzioni dei problemi, i nostri esperti sono sempre pronti ad aiutarti entro 12 ore a livello globale
contattaci
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Unità 2, Edificio 19, Parco Zhichuangzhizao, Zona industriale di Chengdong, Xiangshan, Ningbo,315705, Zhejiang, Cina
Immaginate la cucina di un furgone alla fine di una strada d'accesso polverosa: il coperc...
La porta di un armadio di un camper inizia a sbattere dopo poche migliaia di chilometri. La se...
Un televisore da 24 pollici per camper pesa circa 3,5 kg, mentre uno schermo da 32 pollici mon...
