Macchie d'acqua attorno al rubinetto, una sottile crepa lungo il bordo o un ritaglio usur...
Lavello da cucina sostitutivo per camper: come misurare, scegliere e installare quello giusto
Sep 11,2026Lavelli Cucina Camper: Dimensioni, Materiali e Consigli d'Acquisto per Camper e Barche
Sep 04,2026Può una combinazione piano cottura-lavello migliorare l’efficienza della cucina?
Aug 28,2026Quali sono i vantaggi di una combinazione piano cottura-lavello?
Aug 21,2026I piedini e i tasselli per pallet possono migliorare la stabilità del pallet?
Aug 14,2026
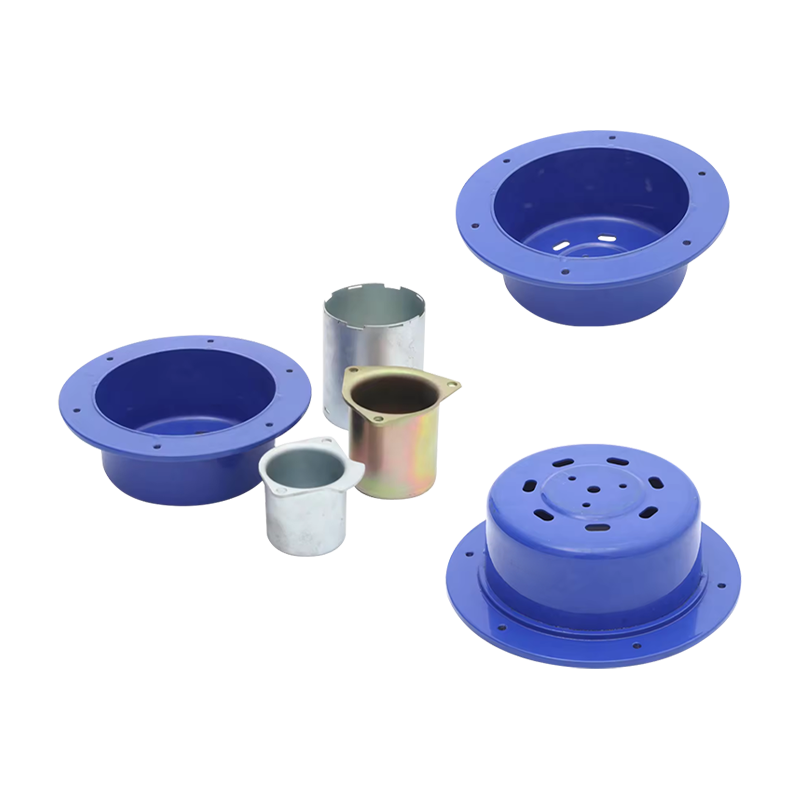
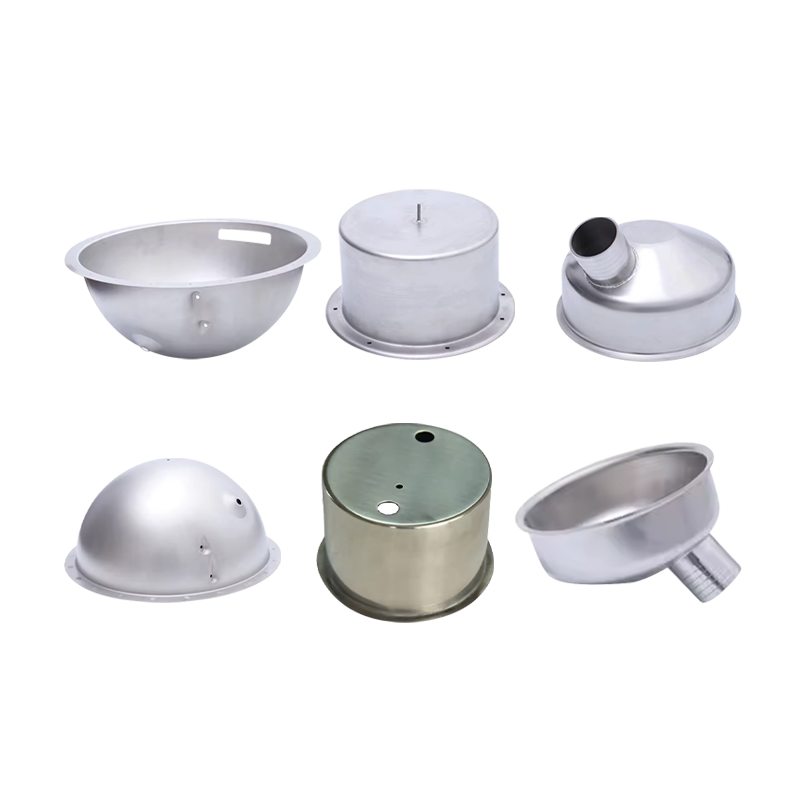
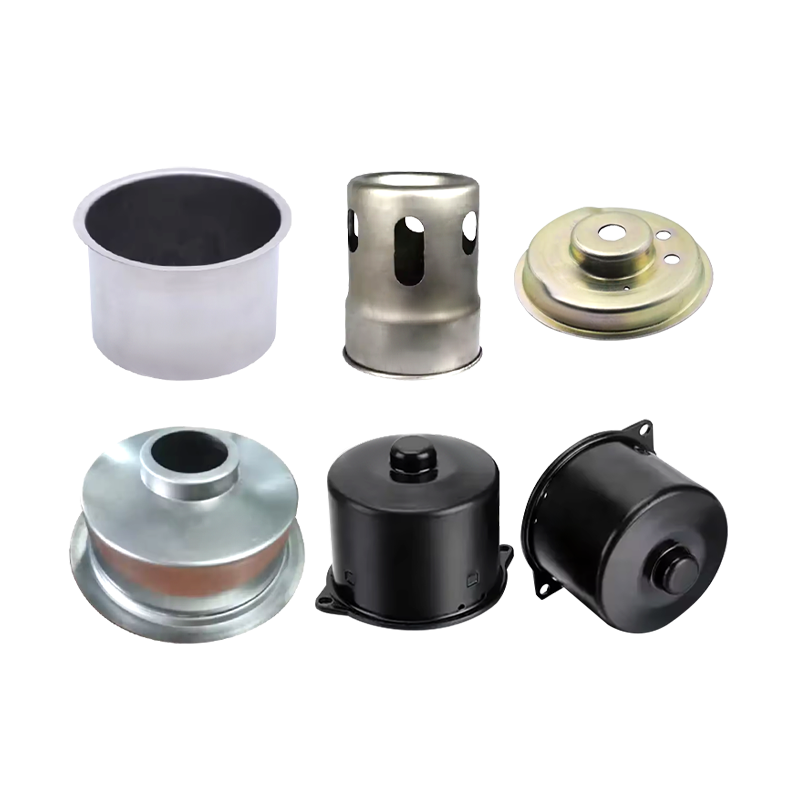
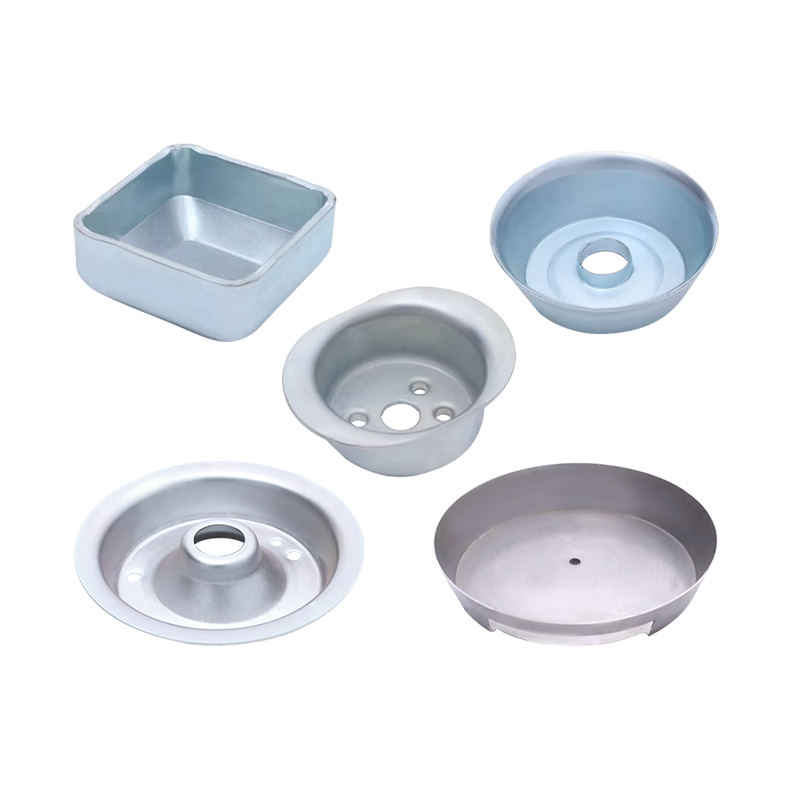
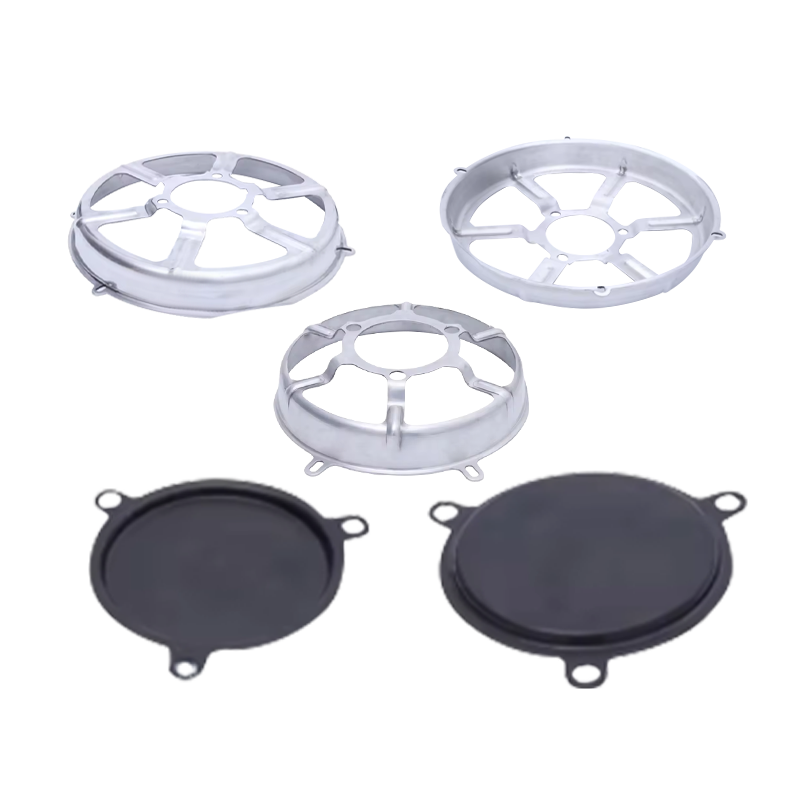
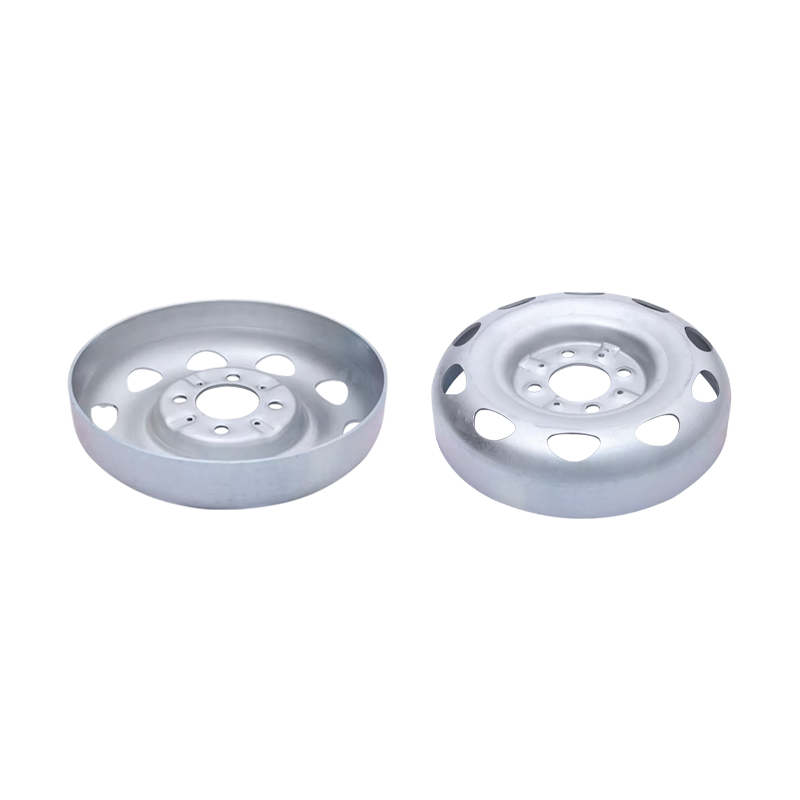
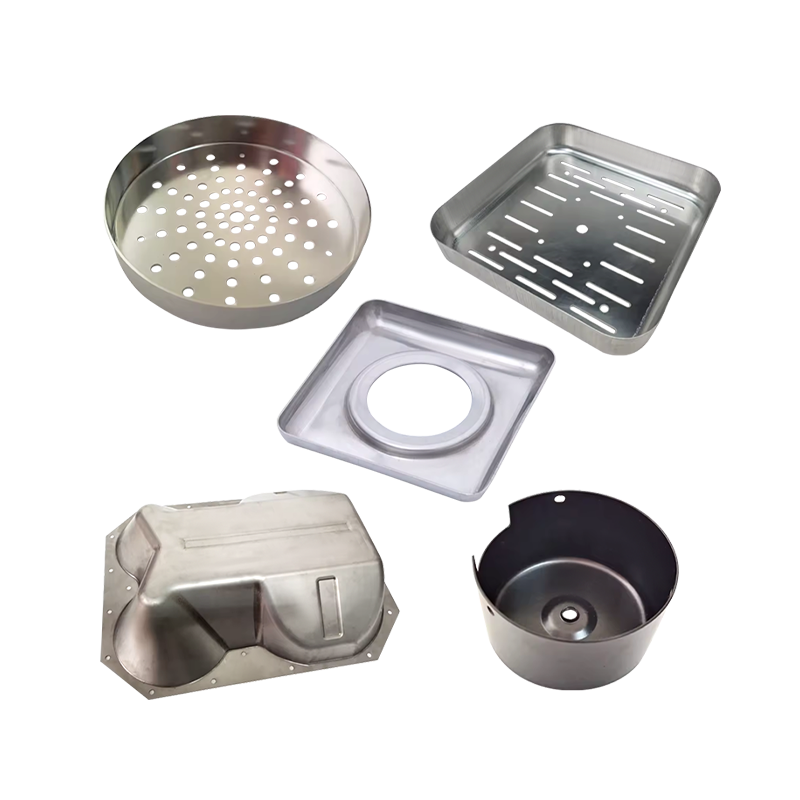
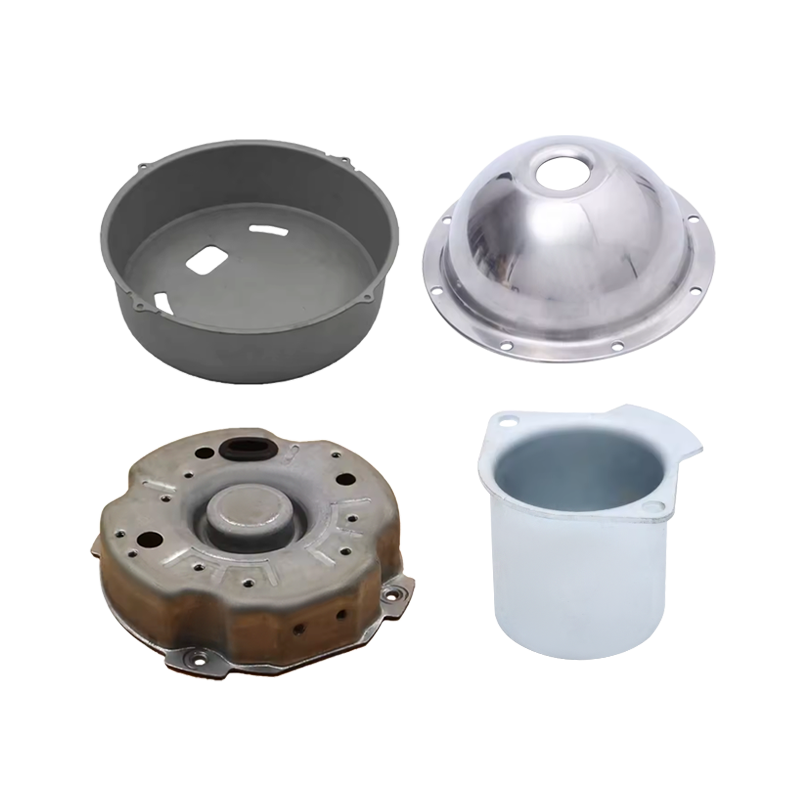
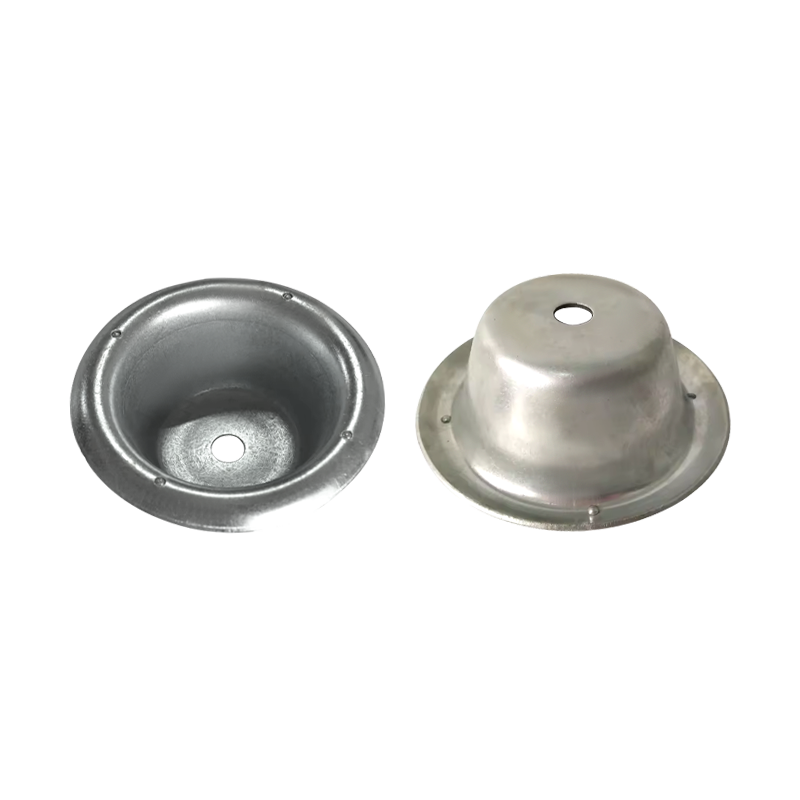
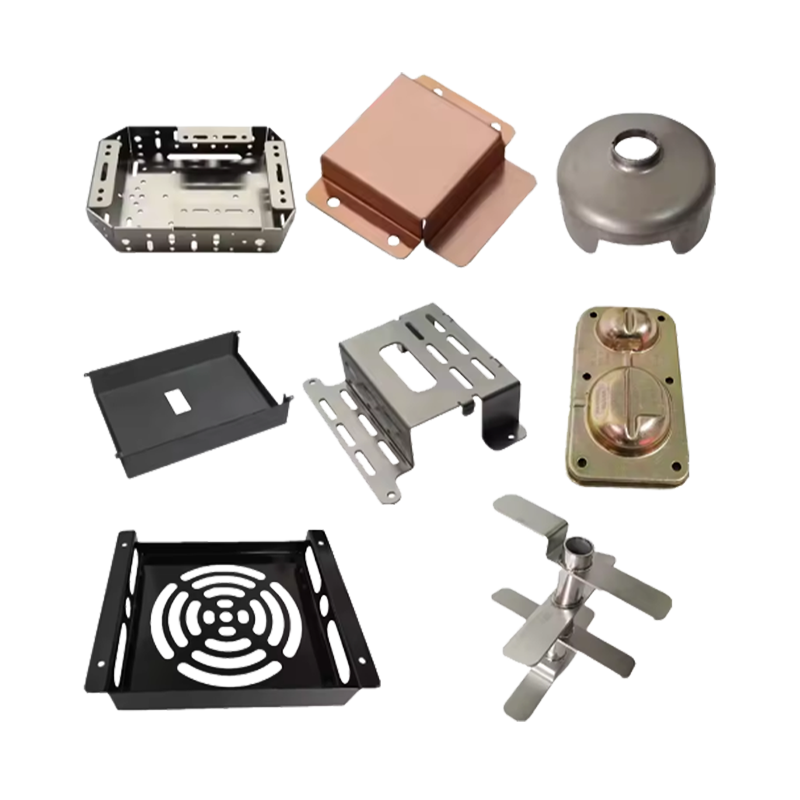
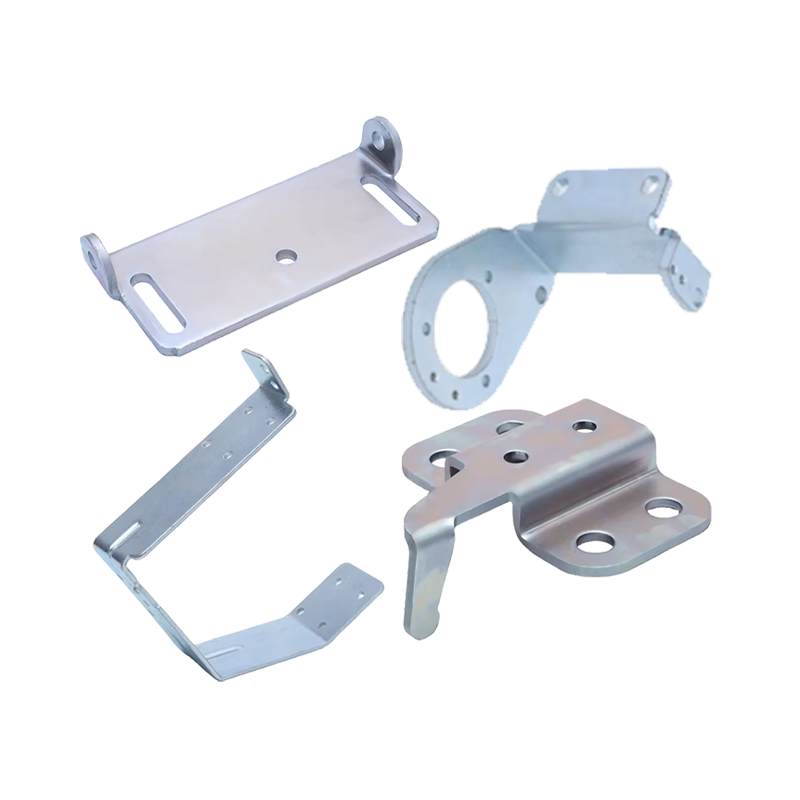
Il disegno profondo è un metodo di elaborazione che utilizza una matrice di timbratura per allungare una lastra di metallo (come acciaio inossidabile, acciaio al carbonio, alluminio, ecc.) In una forma desiderata sotto pressione. È ampiamente utilizzato nella fabbricazione di parti di precisione come coperchi in acciaio a destra in acciaio inossidabile, conchiglie, contenitori, ecc. Le sue caratteristiche includono:
Formazione una tantum: ridurre la saldatura o la giunzione e migliorare la resistenza strutturale.
Alta precisione: la tolleranza può essere controllata entro ± 0,1 mm.
TASSO DI UTILIZZAZIONE MATERIALE ALTO: adatto alla produzione di massa e ridurre i costi.
Applicazioni tipiche:
Coperture in acciaio con disegno in acciaio inossidabile (macchinari alimentari, attrezzature mediche)
Serbatoi di carburante per automobili, gusci di batteria
Conchiglie di apparecchiature elettroniche (come router, telaio del server)
304/316 in acciaio inossidabile: forte resistenza alla corrosione, adatto a industrie alimentari e mediche.
430 acciaio inossidabile: basso costo, adatto all'uso industriale generale.
Acciaio speciale di disegno profondo (come SPCC-SD): buona duttilità, riducendo il rischio di cracking.
Punch and Die: componenti chiave che determinano la forma finale, che richiede elevata durezza (HRC58-62) e finitura superficiale (RA≤0,8μm).
Porta vuota: controlla il flusso del foglio per evitare rughe.
Tagliamento del materiale: taglio laser o preparazione di blanking.
Lubrificazione: rivestimento con olio da disegno (come paraffina clorata) per ridurre l'attrito.
Primo disegno: formare il profilo generale (il rapporto di disegno deve essere controllato per essere ≤2,0).
Disegno multiplo: riducendo gradualmente il diametro e aumentando la profondità.
Tennione/punzonatura: rimozione di bara in eccesso e completare dimensioni precise.
Rapporto di disegno limitante (LDR): l'acciaio inossidabile è generalmente 1,8-2,2, che è soggetto a cracking.
Allungamento multi-pass: le parti complesse devono essere formate in passaggi e la ricottura viene aggiunta nel mezzo (come 304 in acciaio inossidabile ha bisogno di ricottura a 1050 ℃).
Ottimizzazione della forza vuota: troppo poca pressione → Rughe; Troppa pressione → Crack.
Design del raggio del dado: angolo r ≥ 4t (t è spessore del materiale) per ridurre la concentrazione di sollecitazione.
Polisma di muffa: evitare di graffiare la superficie del pezzo.
Selezione del lubrificante: è necessario un lubrificante resistente alla pressione estrema per condizioni di lavoro ad alta temperatura.
Offsettare la quantità di backback attraverso la cottura eccessiva dello stampo.
| Problem | Causa | Soluzione |
| Rottura inferiore | Rapporto di stretching eccessivo o lubrificazione insufficiente | Ridurre il rapporto di stretching e aumentare la lubrificazione |
| Rughe della parete laterale | Forza di supporto vuoto insufficiente | Regolare la pressione del supporto vuoto |
| Deviazione della dimensione | Rimbalzo non compensato o usura della muffa | Stampo corretto e aggiungi il processo di modellatura |
| Graffi di superficie | Muffa ruvida o impurità mescolate | Stampo polacco e foglio pulito |
UN:
Punch/Die: durezza HRC58-62, superficie lucidata a RA0,4μm
Porta vuota: sistema di controllo della pressione con molla di azoto
Struttura della guida: colonna di guida per sfera di precisione per garantire il centraggio
Sistema di cambio di matrice rapida: adatto per la produzione multi-vanità
UN:
Tonnellaggio: di solito richiede resistenza alla trazione del materiale × area proiettata × 1,5 coefficiente
Scatta: almeno 2 volte l'altezza della parte
Accuratezza del controllo: Servo Press è più favorevole allo stampaggio di parti complesse
UN:
Rilevamento della dimensione: macchina di misurazione a tre coordinate (dimensioni critiche ± 0,1 mm)
Ispezione della superficie: rilevamento visivo/ottico di graffi e rughe
Test di spessore: indicatore di spessore ad ultrasuoni (velocità di assottigliamento ≤20%)
Tenness d'aria: rilevamento delle perdite dello spettrometro di massa elio (requisiti medici/di grado alimentare)
Ciotola di bere per animali in metallo vs ciotola di plastica: che è più sano?
Perché i viaggiatori per camper adorano i lavelli in acciaio inossidabile?
Sia che tu voglia diventare nostro partner o che tu abbia bisogno della nostra guida professionale o supporto nella selezione dei prodotti e nelle soluzioni dei problemi, i nostri esperti sono sempre pronti ad aiutarti entro 12 ore a livello globale
contattaciPhone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Unità 2, Edificio 19, Parco Zhichuangzhizao, Zona industriale di Chengdong, Xiangshan, Ningbo,315705, Zhejiang, Cina
Macchie d'acqua attorno al rubinetto, una sottile crepa lungo il bordo o un ritaglio usur...
Un lavello che manca di dieci millimetri alla sua tacca, o una vasca sottile che tamburella ad...
Sì, una combinazione di lavello e piano cottura migliora l'efficienza della cucina ac...